液冷板锻造这活儿,做砸的从来不是最难那道工序,而是几个看着不起眼的小环节。流道也压出来了,板子也平了,一上检漏台就开始渗;回头一层层查,问题可能出在坯料那一炉料的成分上,也可能出在矫平那一下下压得太狠。新手最常干的事就是先问价、先开模,把工艺顺序和验收口径丢到后面,返工一轮,比省下来的那点钱贵多了。
液冷板锻造难在哪,先把两个矛盾摆出来
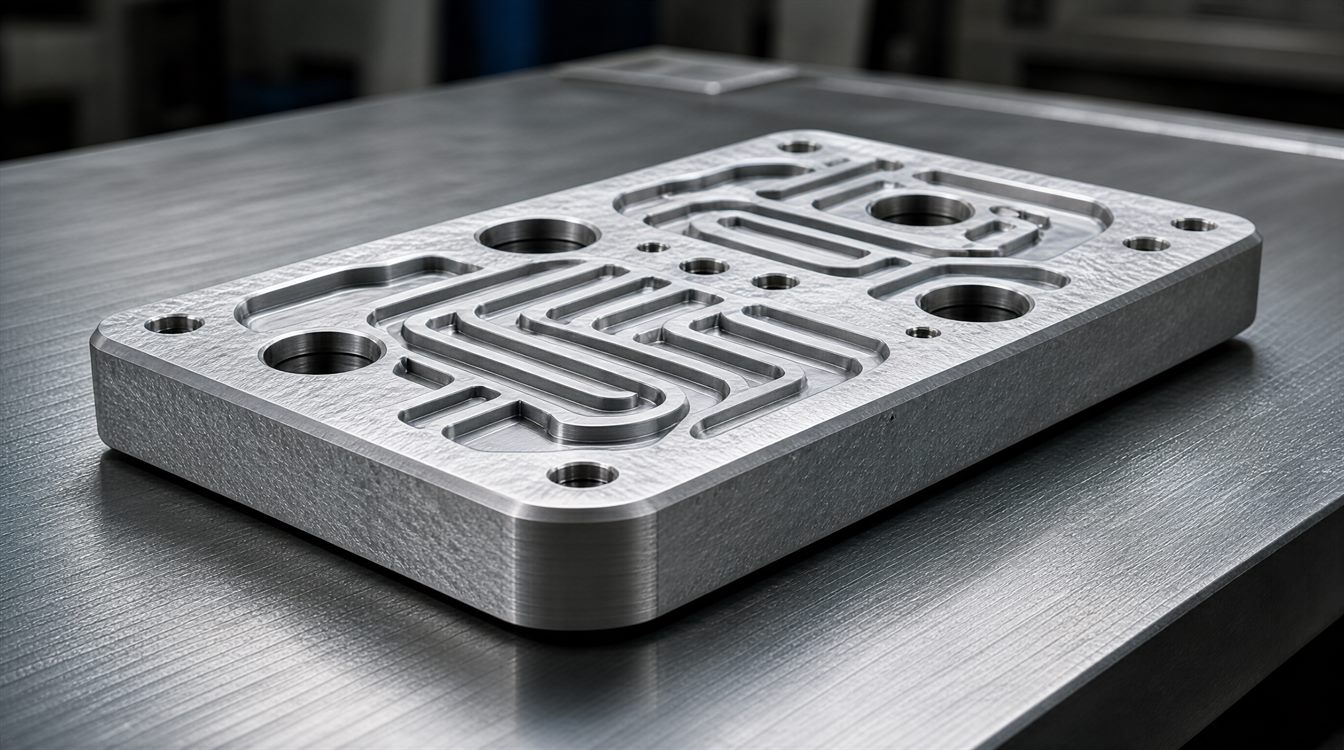
材料上常见的还是 6 系铝,6061 用得多,也有按导热需求选别的牌号的。这事别听人一句话就定,得看你的热源功率、流速要求和结构空间。锻造路子也分好几种:热锻、冷锻;流道有直接锻出来的,也有先锻成实心板再机加工流道、最后焊一块盖板封起来的。路子不一样,模具、温度窗口、后续热处理全不一样,难点也就不一样。具体温度区间和变形量,以材料标准和供应商的工艺文件为准,别照搬别人家的参数表。
真正的别扭在两处。一是成形和性能:压得越实、组织越致密,流道壁就越容易被挤薄,拐角处最危险。二是流道和平面度:板子后面要贴芯片或者导热界面材料,平面度差一点,接触热阻就上去,散热量怎么调都差一口气。很多人只盯一个指标,把另一个丢了,样品阶段看不出问题,装机跑起来才发现热阻不对——这时候改模,成本已经上去了。
坑一:坯料批次混着用
铝棒这东西,不同炉号的成分偏差不算大,可在锻造温度窗口里的流动性和热处理响应真的会差。有的厂为了压成本掺回炉料,掺多掺少全凭手感,第一批出来挺好,第二批同一套模具、同一组参数,一检就渗。省事儿的做法是:要求供方提供炉号和成分单,每批自己留一小段坯料做样本,出了问题能倒查回去。
还有个更隐蔽的。坯料在库房堆久了,表面氧化、受潮,锻前处理要是糊弄一下,锻出来的皮下缺陷要等机加工切掉表层才露出来,那时候前道工序全白干。别嫌麻烦,锻前逐件看一眼表面状态,比后面返工划算。
坑二:流道成形和平面度互相打架
矫平这道工序最容易出岔子。锻完先去应力,再矫平,再去做时效,顺序换了,结果可能完全不一样。有人图快,锻完趁热直接压平,当时看着挺板正,过了两天自己又弹回去一点,流道壁也被拉薄了,隐裂就埋在里面。合理的做法是留修整余量,分次走,别指望一次成型把所有指标都做齐。中间要不要做中间退火、做几次,按你的材料和结构来定,拿不准就去问做热处理的厂家。
坑三:气密过了不等于能用
检漏合格只代表当时那个状态下不漏,不代表装上设备、经历几轮冷热循环之后还不漏。所以测试条件得写清楚:压力、保压时间、用什么介质、判定标准是多少。氦检灵敏度高,但对现场环境和操作要求也高,小批量打样用它没问题,量产线上就得看你的检测能力。靠谱一点的做法是做温度循环或者冷热冲击之后复检一次,这才是接近实际工况的验证。具体的检验规范跟着双方约定走,别只写一句”检漏合格”就完事。
模具和工装,报价单里最容易被藏起来的部分
模具寿命、模具预热、脱模剂、拔模斜度、飞边处理,这些条目很少出现在第一版报价里,但最后都会变成钱。量小的时候模具费摊不下来,单价自然高;量上去了模具又先到寿命,换模谁掏钱,得提前说清楚。还有模具归属——是你出钱做的模具归你,还是留在供方厂里只能找他做,这两件事对后续换供应商的影响完全不一样。谈的时候问细一点,不丢人。
打样到量产,中间那段最容易崩
打样是全检、慢节拍、师傅盯着干;量产是抽检、快节拍、换班接着干。这两件事的合格率根本不是一个概念。见过不少这样的:样品漂亮得能当展品,一上量第三批就开始出现平面度超差和轻微渗漏,原因无非是模具磨损、刀具磨损、坯料换了炉号,一个个小变量叠起来。所以首件确认要做,过程抽检记录要留,批量一致性至少看连续几批的数据,别只看那一件样品。
下单前把这些问清楚
坯料炉号和成分单能不能提供;锻造温度和热处理曲线有没有记录;平面度的检测方法和检具是什么;气密测试的压力、保压时间和判定标准写没写进检验规范;模具归属、预估寿命和更换费用怎么算;返工品和报废品的判定标准谁来定;连续几批的尺寸和检漏数据能不能给。这七条挨个问一遍,能筛掉一大批只会报低价的厂子。
避坑的顺序其实就是:先把自己的工况和验收口径定下来,再去谈工艺和价格。液冷板锻造没有玄学,坑全在细节里。真要下单之前,先要三批的一致性数据,再谈单价,这个顺序反了,后面全是扯皮。
【版权声明】:本站所有内容均来自网络,若无意侵犯到您的权利,请及时与我们联系将尽快删除相关内容!