液冷焊接这东西,出问题的时候基本不会当场告诉你。外观漂亮,打压也过了,装进机柜跑上两三个月,接头那边慢慢起一层绿锈,或者某块冷板底下的温度悄悄往上爬。这种返修最难受,一排管子全拆下来,停机时间比焊接本身贵得多。所以做冷板的厂,真功夫不在焊得多快,而在焊完能不能拿得出证据说它是好的。
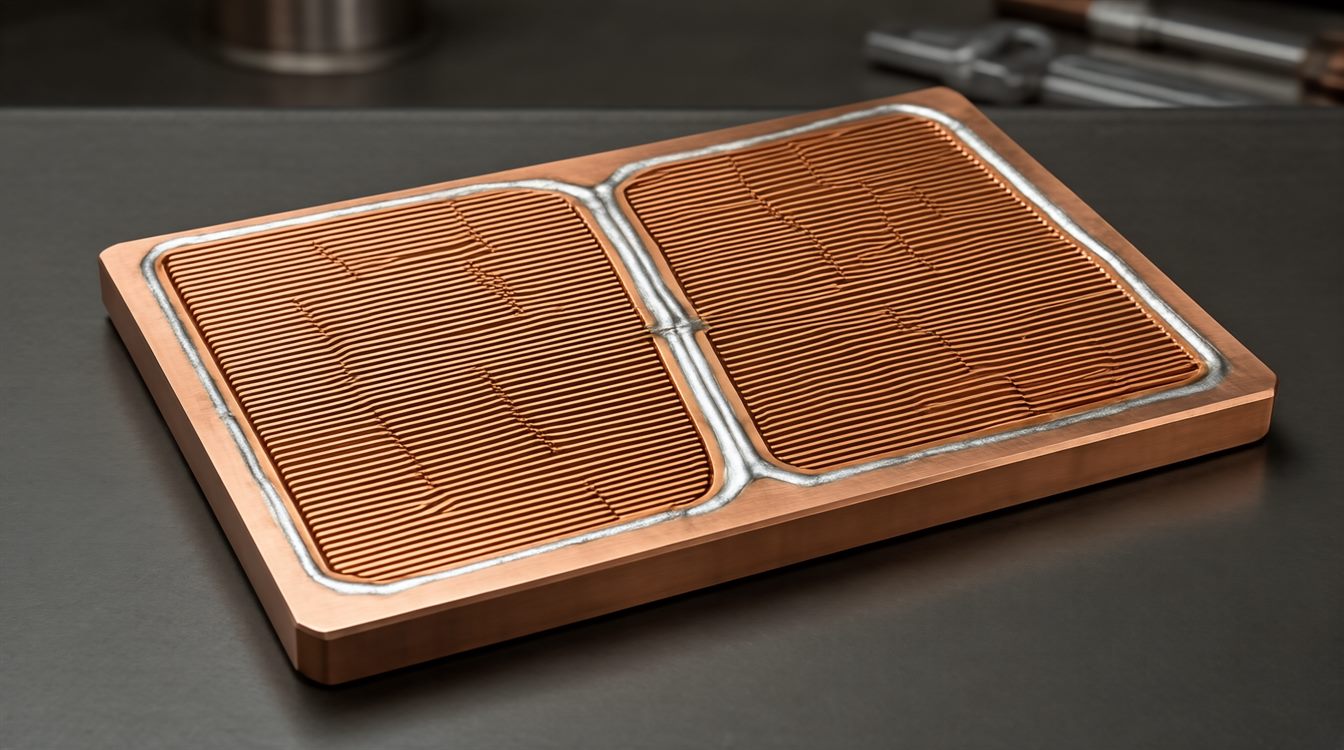
液冷焊接最麻烦的一点,是缺陷藏得深
流道是封闭的,焊完你根本看不见里面。气孔、未熔合、钎料没铺满,这些毛病全躲在夹层里。外观检查、X光、超声各有各的盲区,有些微小漏点要经过几十上百次温度循环才慢慢张开。别指望一道工序包打天下,靠的是工艺控住加检测兜底两条腿走路。至于漏率标准定多少,各家产品差异很大,以自己或客户的工艺文件为准,别听人随口报个数就往合同上抄。
第一个细节,焊前清洁和贴合面
铜和铝天生带氧化膜,切削液、油污、指纹沾上去,钎料就爬不动。钎焊是靠润湿铺展吃饭的,表面不干净,看着像焊上了,实际只有几个点在受力。清洗流程(超声、碱洗、酸洗、烘干)和清洗完到进炉之间的存放时间,都得管。装配间隙也一样,间隙太大钎料填不满,太小气体排不出去,照样出气孔。还有个前道坑:铜铝直接熔焊会生成脆性的金属间化合物,所以常见做法是铜铝复合板,或者先用搅拌摩擦焊做过渡层。这些工序里一旦夹渣、分层,后面焊得再漂亮也白搭。
第二个细节,热输入和变形
钎焊炉的温度曲线、升温速率、保温时长、冷却速度,这几项是绑在一起看的。升温太快,钎料飞溅、局部过烧;太慢,母材晶粒长大,力学性能往下掉。冷却是最容易被忽略的一环,冷得快应力大,板子出炉是平的,机加工一刀下去就翘。夹具和配重也讲究,压得不匀,流道截面就有地方变窄,流阻上去,泵的功耗跟着涨。冷板贴合芯片那一面,平整度差一点,热阻的表现就差出去一截,散热器的余量全被吃掉了。
第三个细节,检漏的顺序别搞反
有人上来先水压,觉得便宜又直观。问题是水进了流道,里面那点残水很难吹干净,后面再做氦检,本底一高,小漏就压不出来;残水留在里面还会引发腐蚀,铝件尤其明显。多数厂家的顺序是先用氦质谱检漏做筛查,再做压力保持和强度类的测试,最后统一干燥、封口。也有反过来做的,但必须有配套的干燥工序和验证手段。这条我不替你下结论,看你自己的工艺文件怎么规定,只要别顺着方便来就行。
液冷焊接的三个细节,哪个最容易被省掉
说白了不是热输入那一项。那是炉子的参数,工程师守在那儿,动不了。最容易省的是清洁和检测:交期一紧,清洗槽的水换得没那么勤了,烘干时间砍掉一半;检测那边抽检变少,拿气密性打两下就算过。这两步省下来的都是钱和天数,代价却要在客户机房里付。见过更离谱的,同一批板子,前面几块老老实实做全套,后面几块直接跳过氦检,理由是反正前面都没事。这逻辑跟买彩票差不多。
返修这件事,得提前想清楚
铝件返修很麻烦,补焊一次就是一次局部高温,热影响区的性能跟母材不是一回事,旁边的钎缝还可能被重新熔化。铜件相对好一点,但也别指望补完能跟新的一样。更现实的情况是,微通道冷板一旦内部堵了,或者漏在夹层里,基本判死刑,只能整块报废。所以跟供应商谈的时候,返修责任、报废率怎么算、谁来承担,都写进纸面,别等到扯皮的时候才发现合同里没提。
挑供应商,问这几句就够用了
第一,焊后做哪些检测,漏率按什么标准、用什么设备测的;第二,清洗流程和洁净度怎么管控,清洗完到进炉之间放多久;第三,有没有做过温度循环或者老化验证,能不能翻出同批次的记录;第四,平整度和流阻的公差写在哪个文件里;第五,真出了渗漏,返修还是换新,怎么界定。问的时候别只听结论,要记录。愿意把检测原始数据给你看的,一般差不到哪去;只反复讲自己做了多少年的,也能合作,但第一批货自己送一次第三方检测,花不了多少钱,心里踏实。
还有一句得提醒:样品和大货不是一回事。样品可以挑着做,大货考的是过程稳不稳。有条件的话让供应商连着几批都给检测数据,看波动大不大,这比单批数据做得多漂亮有用得多。下次拿样,先别急着看报价,把那份焊后检测记录要过来,顺口问一句漏率是按什么标准测的,答不利索的,心里就得有个数。
【版权声明】:本站所有内容均来自网络,若无意侵犯到您的权利,请及时与我们联系将尽快删除相关内容!